Продукція
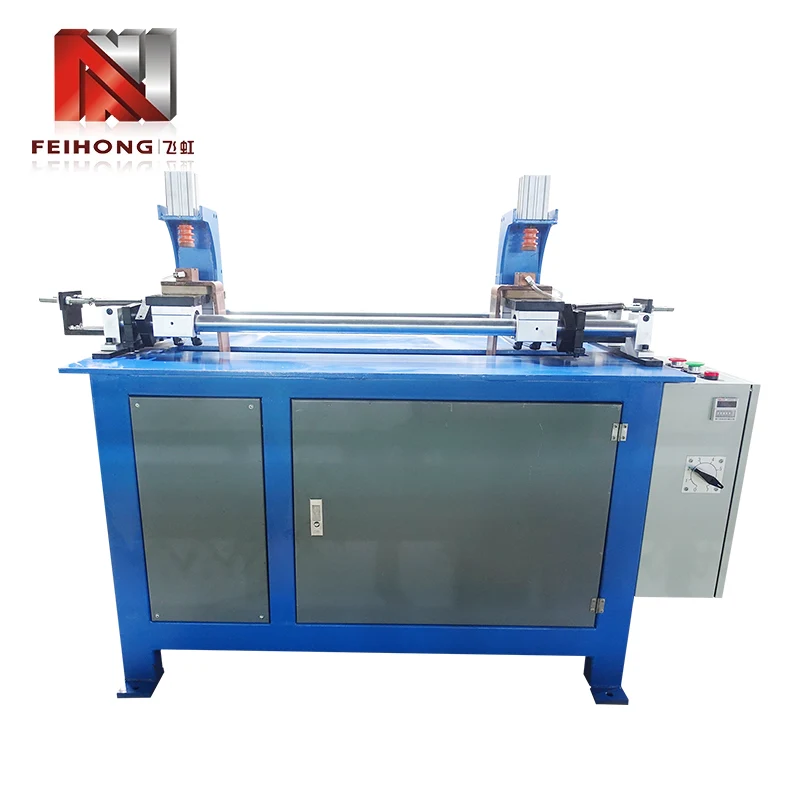
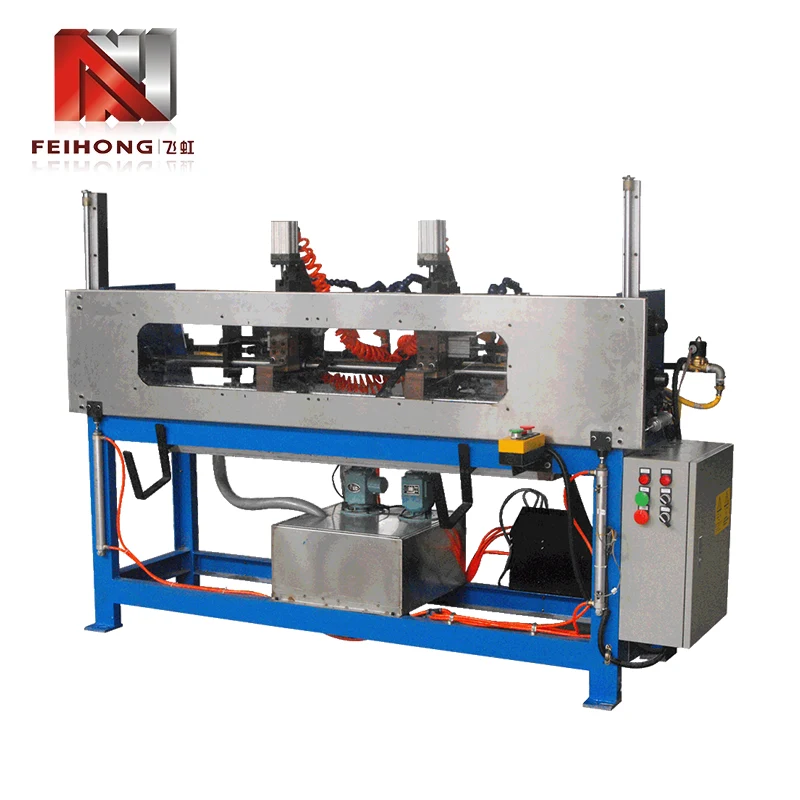
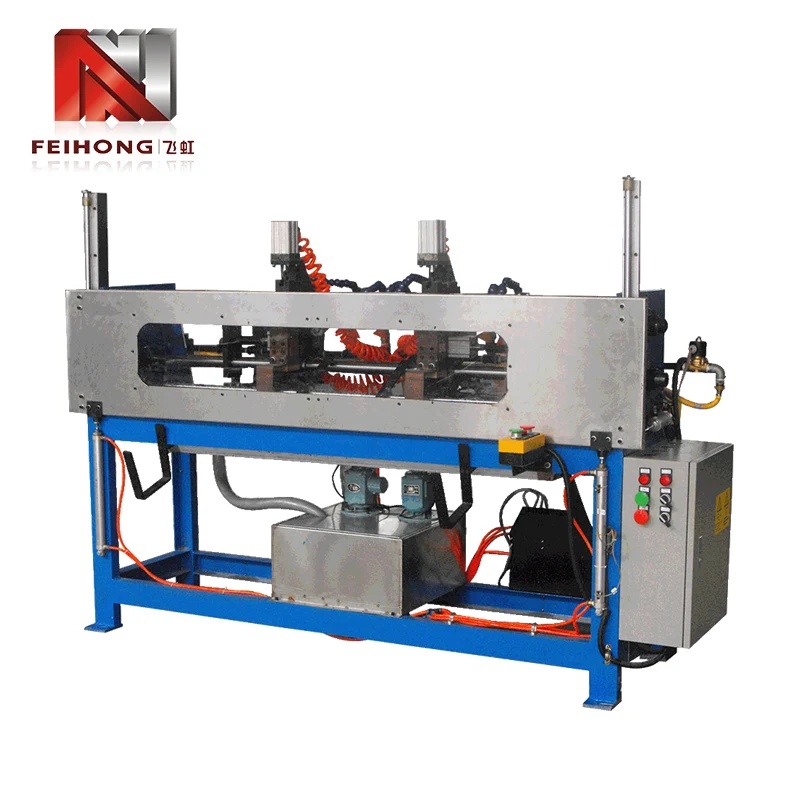
Апарат для точкового зварювання для зварювання провідних стовпів і наконечників

Апарат для точкового зварювання для зварювання провідних стовпів і наконечників

Model:FH-149A
Точковий зварювальний апарат для зварювання провідних стовпів і клемних наконечників від Feihong® — китайського виробника з глибоким досвідом у складанні нагрівальних трубок. Цілісність кожного з’єднання свинцю та опори безпосередньо визначає термін служби нагрівача, і ця машина розроблена для забезпечення послідовних з’єднань з низьким опором протягом мільйонів циклів. Його імпульс розряду конденсатора точно сплавляє різнорідні метали (Ni‑Cr, нержавіюча сталь, мідь) без погіршення міцності опори, що не впорається зварювальникам загального призначення. Коли надійність кінцевого продукту залежить від якості клемних з’єднань, Feihong® пропонує спеціалізоване зварювальне рішення, яке перевірено у виробничих середовищах із високим вмістом суміші з 1992 року.
Точковий зварювальний апарат Feihong® для зварювання провідних стовпів і клемних наконечників  спеціально розроблений для виробників електричних нагрівальних трубок, яким потрібна абсолютна узгодженість з’єднань між свинцевими стрижнями (або провідними стовпами) і клемними наконечниками. Як постачальник комплектних ліній виробництва нагрівальних труб, Feihong® інтегрує цей зварювальний апарат із станціями наповнення, герметизації та тестування труб. Машина приймає трифазне джерело живлення 380 В, трифазне 220 В або однофазне джерело живлення 220 В з номінальною потужністю 2 кВА та безперервним регулюванням напруги конденсатора від 0 до 435 В. Його система пневматичних електродних сил у поєднанні зі швидким розрядом конденсатора забезпечує короткочасний імпульс, який створює твердотільний зварний шов із мінімальною зоною термічного впливу, зберігаючи механічну міцність провідного штифта, забезпечуючи електричний контактний опір нижче 100 мкОм. Завдяки підтвердженій продуктивності 30 000 з’єднань за 8-годинну зміну цей зварювальний апарат відповідає вимогам щодо обсягів великомасштабного виробництва труб для опалення, а його повторюваність зменшує кількість повторних робіт і збоїв на місці.


Вирішальна роль зварних швів передньої стійки в продуктивності нагрівача

У нагрівальній трубці з’єднання між проводом внутрішнього опору та зовнішнім клемним наконечником є ​​найбільш схильним до збоїв інтерфейсом. З’єднання з високим опором генерує локальне тепло, прискорює окислення та, зрештою, розмикає ланцюг. Цей зварювальний апарат усуває ці типи несправностей за допомогою трьох цілеспрямованих варіантів конструкції.

  • 1. Енергетична точність:Налаштування напруги конденсатора (0–435 В) дозволяє точно налаштовувати різні комбінації матеріалів – наприклад, для нікель-хромового дроту з мідними наконечниками потрібно менше енергії, ніж з нержавіючої сталі на мідь.
  • 2. Стабільність сили електрода:пневматична система підтримує постійний тиск затиску (±2%) незалежно від коливань повітря в цеху, забезпечуючи постійний опір контакту перед випуском.
  • 3. Контроль тривалості імпульсу:фіксований час розряду (≈8 мс) оптимізований для деталей з тонким перерізом, запобігаючи розплавленню, досягаючи повного розплавлення.

Ці функції напряму сприяють зниженню кількості відмов і подовженню терміну служби нагрівача, що є головним пріоритетом для виробників нагрівальних труб.

Конфігурація та технічне обслуговування електродів для кінцевого зварювання

Апарат точкового зварювання для зварювання провідних стовпів і клемний наконечник часто виготовляються з латуні або лудженої міді, які мають інші термічні властивості, ніж свинцеві стовпи. Правильна конструкція електрода та догляд за ним мають важливе значення для досягнення стабільних зварних швів без злипання чи надмірних вм’ятин. Інженери із застосування Feihong® рекомендують наступні методи.

  • 1. Вибір матеріалу електродів:для клем на основі міді дисперсійно зміцнена мідь (наприклад, Cu‑Al₂O₃) пропонує найкращий баланс провідності та стійкості до деформації; для сталевих терміналів краще використовувати вольфрам-мідь.
  • 2. Геометрія наконечника:невеликий радіус (R2-R3) на верхньому електроді зосереджує струм для рівномірного самородка, тоді як нижній електрод має бути плоским або злегка куполоподібним, щоб підтримувати провідний штифт без згинання.
  • 3. Прибирання та одягання:накопичення оксиду на наконечнику збільшує опір контакту та спричиняє бризки. Легка обробка кожні 500-800 зварних швів тонким напилком або правкою електродів відновлює форму та видаляє забруднення.
  • 4. Охолоджуюча вода (опціонально):для безперервних інтенсивних циклів доступні електродотримачі з водяним охолодженням, щоб запобігти перегріву та зменшити знос наконечників.

Прийняття цих інструкцій допомагає підтримувати якість зварного шва протягом тривалих циклів виробництва та подовжує термін служби електродів, зменшуючи витрати на витратні матеріали та час простою.

Налаштування параметрів для різних пар матеріалів

Універсальність цього зварювального апарату полягає в його регульованій напрузі конденсатора та пневматичному тиску. Однак пошук оптимальної комбінації для конкретної пари матеріалів вимагає систематичного тестування. У таблиці нижче наведено початкові точки на основі звичайних матеріалів нагрівальних труб.

Ведучий пост матеріал Матеріал терміналу Напруга конденсатора (В) Сила електрода (кН)
Сплав Ni‑Cr (ø2,5 мм) Латунь (t=0,8 мм) 280-320 1.8-2.2
Нержавіюча сталь (ø3,0 мм) Мідь (t=1,0 мм) 340-380 2,0-2,5
Обміднена сталь (ø2,0 мм) Мідь луджена 220-260 1,5-1,8
Інконель (ø2,8 мм) Нікельована сталь 300-350 2.2-2.6

Ці значення є початковими пропозиціями; Остаточні параметри слід перевірити шляхом перевірки діаметра зварювального зварного шару (цільовий діаметр дроту 1,2-1,5×) і міцності на витяг. Feihong® забезпечує оптимізацію параметрів на місці як частину нашої послуги з введення в експлуатацію.

Підвищення продуктивності та реальний приклад

Перехід зі звичайного апарату точкового зварювання змінним струмом на цей апарат із розрядом конденсатора часто дає миттєве покращення як швидкості, так і якості. Завод із виробництва нагрівальних труб середнього розміру в провінції Гуандун замінив три старі установки двома машинами FH‑149A та досяг таких результатів за шість місяців.

  • 1. Збільшення пропускної здатності:кожна машина постійно виробляє 30 000 зварювальних швів за зміну, що відповідає попередній продуктивності 1,5 машини, таким чином звільняючи простір.
  • 2. Скорочення браку:відсоток браку для зварювання свинцевих стовпів знизився з 1,8% до 0,2%, заощадивши приблизно 120 000 готових труб на рік.
  • 3. Енергозбереження:принцип розряду конденсатора споживає на 40% менше енергії на зварювання порівняно зі старими блоками змінного струму, скорочуючи рахунки за електроенергію більш ніж на 2000 доларів США на рік.
  • 4. Прийняття оператором:прості регулятори напруги та манометра скоротили час навчання з двох днів до чотирьох годин.

Ці відчутні переваги демонструють, що інвестиції в спеціалізований зварювальний апарат швидко окупаються, одночасно покращуючи загальну стабільність виробництва.

Заводські випробування та сертифікати якості

Кожна машина, що виходить із заводу Feihong®, проходить комплексний протокол випробувань, який імітує фактичні умови виробництва. Наші шість спеціальних цехів (механічна обробка, електричне складання, намотування трансформатора, формування конденсатора, фарбування та остаточне складання) дозволяють нам контролювати якість від сировини до готового продукту.

  • 1. Перевірка батареї конденсаторів:кожен конденсатор вимірюється на ESR і ємність; зібрана банка піддається 500 циклам заряду-розряду при максимальній напрузі для перевірки стабільності.
  • 2. Випробування пневматичного кола:хід і тиск циліндра перевіряються на лінійність і повторюваність за допомогою каліброваного манометра.
  • 3. Перевірка ефективності зварювання:набір стандартних тестових зразків (Ni‑Cr дріт до мідного наконечника) приварюється; діаметр самородка та міцність на розрив реєструються та повинні відповідати внутрішнім специфікаціям.
  • 4. Електробезпека:опір ізоляції, діелектрична міцність і безперервність заземлення перевіряються згідно з IEC 60204-1.

Кожен апарат точкового зварювання для зварювання провідних опор і клемних наконечників має сертифікат випробування та 12-місячну гарантію на всі частини, що не зношуються. Ми також підтримуємо місцевий запас запасних частин для швидкої заміни.

Поширені запитання про зварювання клем

З: Як запобігти зміні кольору наконечників після зварювання?
A: Зміна кольору спричинена окисленням від надмірного тепла. Зменшуйте напругу конденсатора кроками по 10 вольт, доки зварний шов не залишиться міцним, але наконечник збереже свій початковий колір. Також переконайтеся, що сила електрода є достатньою для підтримки хорошого контакту – низька сила може спричинити виникнення дуги та перегрів.

З: Чи може цей зварювальник обробляти свинцеві стовпи з попередньо нанесеним припоєм або покриттям?
Відповідь: Так, але вам може знадобитися трохи знизити напругу (на 10-15%), оскільки покриття може знизити контактний опір. Бажано очистити покриття з місця зварювання, якщо це можливо, або провести пробний пуск для визначення оптимальних параметрів.

Питання: Як часто слід замінювати конденсаторну батарею?
A: При нормальному використанні (30 000 зварювальних робіт/зміну, одна зміна) електролітичні конденсатори мають проектний термін служби приблизно 5–7 років або 1 мільйон циклів заряджання. Ми рекомендуємо щорічну перевірку ємності; якщо значення падає більш ніж на 15%, рекомендується заміна.

Q: Яка мінімальна кількість замовлення для цієї машини?
A: Для стандартної моделі немає MOQ. Ми продаємо окремі одиниці, а також пакети виробничих ліній. Будь ласка, зв’яжіться з нашим відділом продажів, щоб дізнатися про терміни доставки та ціни.

Energy Storage Spot Welder


Гарячі теги: Апарат для точкового зварювання для зварювання провідних стовпів і наконечників
Надіслати запит
Контактна інформація
  • Адреса

    Село Шуйдзі, Дачун, район Дуаньчжоу, місто Чжаоцін, провінція Гуандун, Китай.

  • Електронна пошта

    judy@zqfeihong.com

Якщо у вас є запит щодо цитат чи співпраці, будь ласка, не соромтеся надіслати нам електронною поштою judzhufeihong@gmail.com або скористайтеся наступною формою запиту. Наш торговий представник зв’яжеться з вами протягом 24 годин. Дякуємо за інтерес до наших продуктів.
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie.Політика конфіденційності
Відхилятиприйняти